Case
← 返回案例集OK/NG 在工控机本地判,调参与维护按工位验证
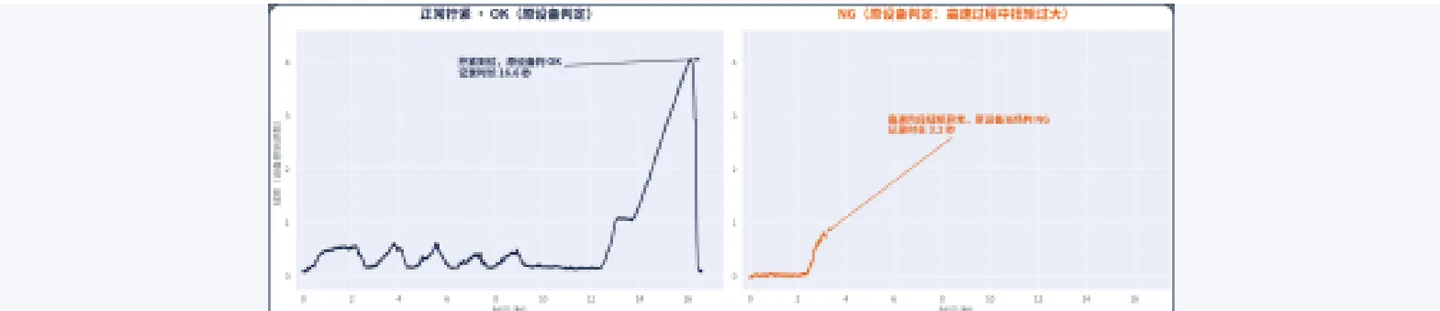
先筛查曲线,再由现场人员判断
换批次后,工艺师需要对照曲线试参数;曲线归档后,异常仍要逐条筛查。智能拧紧联合方案以单次拧紧曲线为输入,在工控机上运行已有的本地 OK/NG 小模型,先做正常与异常初判。
质量与工艺人员将预拧紧、过渡与最终拧紧的过程形态,和同工况正常曲线对照。小模型先做 OK/NG 初判,判定结果与原曲线、工况记录一并保留;异常原因及处置由专业人员结合规则和现场情况判断。原有设备控制逻辑继续执行。
给质量、工艺与维护人员的材料
工作结果包括 OK/NG 初判、对应曲线、异常与工况记录。质量人员据此优先复核异常;工艺人员把批次、参数与曲线对应,核对当前参数;设备商与维护人员回看异常及趋势,辅助售后定位和安排设备检查。
本地模型提供初判,调参与维护分析属于后续联合方案,按工位验证。
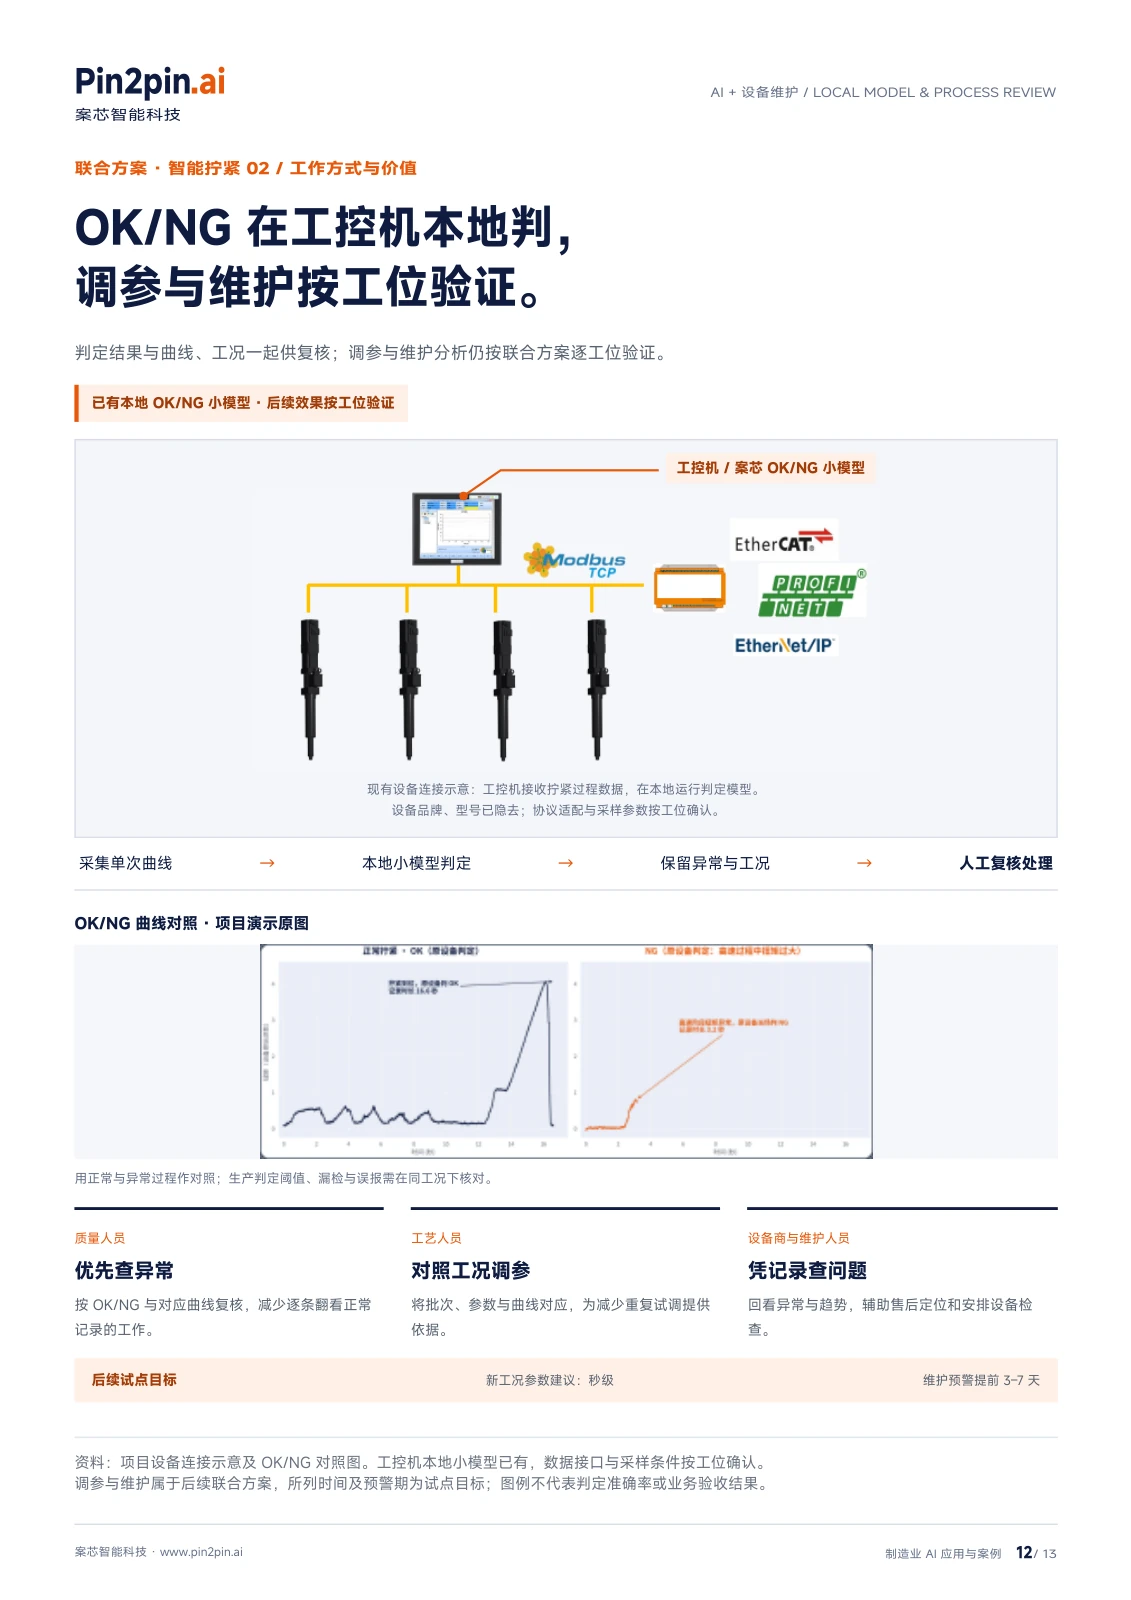
案例集印刷页 12(PDF 实际第 12 页):设备连接示意与 OK/NG 演示对照。图例不代表现场判定准确率或业务验收结果。
已有能力与试点目标分别确认
工控机本地 OK/NG 小模型已有。协议适配、数据接口与采样参数按工位确认;生产判定阈值、漏检与误报需要在同工况下核对。
后续试点目标是新工况参数建议达到秒级、维护预警提前 3–7 天。这些时间和预警期均为目标,不能写成已经实现的调参或维护效果。参数优化、维护预警及业务效果仍须逐工位验证。